
Kako poboljšati kvalitetu površine svijetle okrugle šipke od 35 mm?
Oct 26, 2026
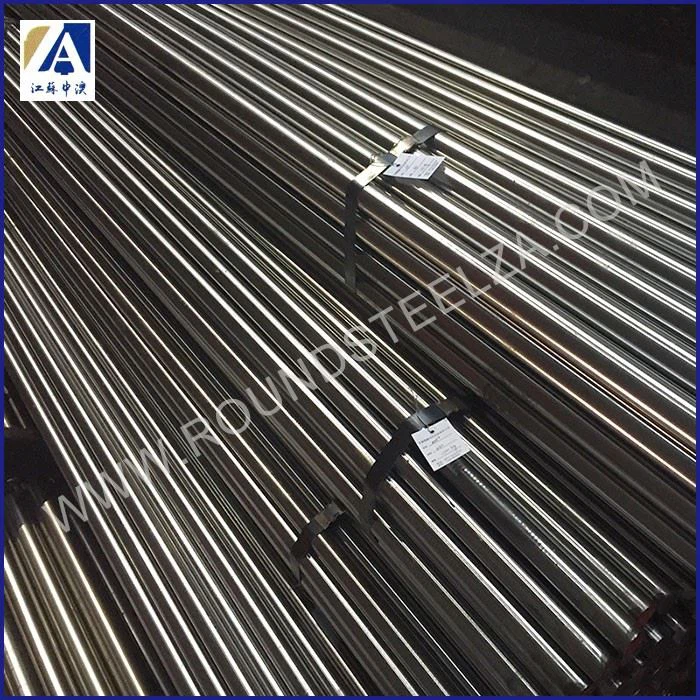
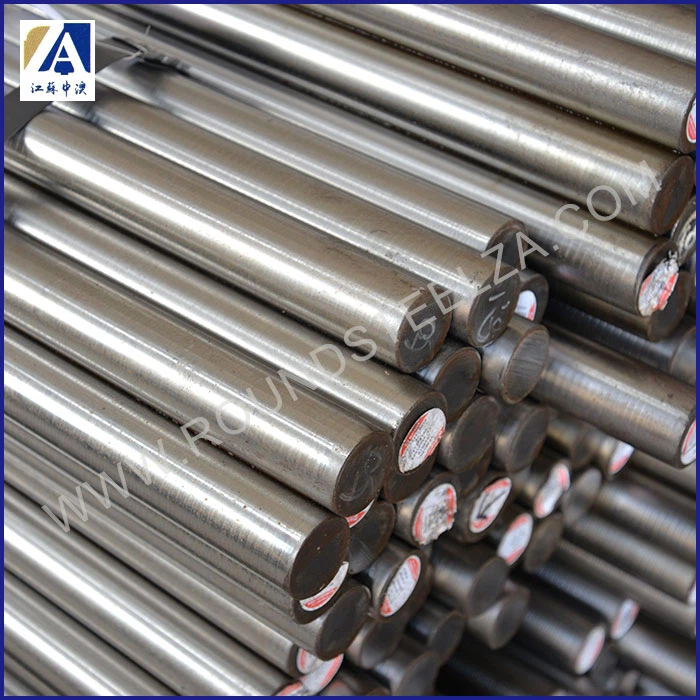
Kao dobavljač svijetlih okruglih šipki od 35 mm, razumijem kritičnu važnost kvalitete površine u metalnoj industriji. Kvaliteta površine svijetle okrugle šipke ne utječe samo na njenu estetsku privlačnost, već ima i izravan utjecaj na njegovu izvedbu i trajnost u različitim primjenama. U ovom blogu podijelit ću neke učinkovite strategije i tehnike za poboljšanje kvalitete površine svijetlih okruglih šipki od 35 mm.
Razumijevanje osnova kvalitete površine
Prije nego što se upustite u metode poboljšanja, važno je razumjeti što čini dobru kvalitetu površine u svijetloj okrugloj šipki. Visokokvalitetna površina ne smije imati nedostataka kao što su ogrebotine, rupe, pukotine i kamenac. Trebao bi imati glatku završnu obradu dosljednih dimenzija i ujednačenog izgleda.
Kvaliteta površine često se mjeri parametrima kao što su hrapavost površine, valovitost i ravnost. Površinska hrapavost je najčešće korišteni parametar koji se odnosi na mikroskopske nepravilnosti na površini. Niža vrijednost hrapavosti površine označava glatku površinu.
Odabir sirovina
Put do poboljšanja kvalitete površine počinje odabirom prave sirovine. Visokokvalitetni čelik s niskim razinama nečistoća je ključan. Nečistoće poput sumpora, fosfora i nemetalnih inkluzija mogu uzrokovati površinske nedostatke tijekom procesa proizvodnje.
Prilikom odabira vrste čelika razmotrite njegov kemijski sastav i mehanička svojstva. Za svijetle okrugle šipke od 35 mm preferiraju se čelici dobre duktilnosti i obradivosti.Svijetli meki čelikje popularan izbor zbog relativno niskog sadržaja ugljika i izvrsne mogućnosti oblikovanja.
Optimizacija proizvodnog procesa
Proces valjanja
Proces valjanja je prvi korak u oblikovanju svijetle okrugle šipke. Za poboljšanje kvalitete površine važno je točno kontrolirati temperaturu valjanja, brzinu i omjer redukcije.
- Kontrola temperature: Valjanje u odgovarajućem temperaturnom rasponu osigurava odgovarajuću deformaciju čelika. Ako je temperatura previsoka, čelik može oksidirati, stvarajući kamenac na površini. S druge strane, ako je temperatura preniska, čelik može puknuti tijekom valjanja. Za većinu vrsta čelika optimalna temperatura valjanja je između 800 - 1200°C.
- Brzina i omjer smanjenja: Kontrola brzine valjanja i omjera redukcije pomaže u postizanju jednolike deformacije i glatke površine. Proces valjanja velikom brzinom može uzrokovati površinske defekte zbog prekomjernog trenja, dok neodgovarajući omjer redukcije može dovesti do nejednake debljine i površinskih nepravilnosti.
Proces crtanja
Proces crtanja koristi se za daljnje poboljšanje točnosti dimenzija i završne obrade površine svijetle okrugle šipke.Svijetli vučeni čelikje poznat po izvrsnoj kvaliteti površine i preciznim dimenzijama.
- Die Design: Dizajn matrice za izvlačenje igra ključnu ulogu u kvaliteti površine. Dobro dizajnirana matrica trebala bi imati glatku unutarnju površinu i pravi kut suženja. Matrica treba biti izrađena od visokokvalitetnih materijala s dobrom otpornošću na trošenje kako bi se spriječile ogrebotine na površini šipke.
- Podmazivanje: Pravilno podmazivanje tijekom procesa izvlačenja bitno je za smanjenje trenja i sprječavanje oštećenja površine. Visokokvalitetno mazivo također može pomoći u uklanjanju svih krhotina ili kamenca s površine, što rezultira glatkijim završetkom.
Toplinska obrada
Toplinska obrada je važan korak za poboljšanje mehaničkih svojstava i kvalitete površine svijetle okrugle šipke. Žarenje, normalizacija i kaljenje - i - popuštanje uobičajeni su procesi toplinske obrade.
- Žarenje: Žarenje se koristi za smanjenje unutarnjih naprezanja i poboljšanje duktilnosti čelika. Također može pomoći u poboljšanju strukture zrna i smanjiti površinske nedostatke. Temperaturu i vrijeme žarenja treba pažljivo kontrolirati kako bi se postigli željeni rezultati.
- Kaljenje i kaljenje: Kaljenje i popuštanje može poboljšati tvrdoću i čvrstoću čelika. Međutim, nepravilno kaljenje može uzrokovati površinske pukotine. Stoga je važno koristiti pravi medij za gašenje i kontrolirati brzinu hlađenja.
Površinska obrada
Kiseljenje
Dekapiranje je kemijski proces koji se koristi za uklanjanje kamenca, hrđe i drugih površinskih nečistoća sa svijetle okrugle šipke. To uključuje uranjanje šipke u otopinu kiseline, obično klorovodične kiseline ili sumporne kiseline.
- Koncentracija i vrijeme: Treba pažljivo kontrolirati koncentraciju otopine kiseline i vrijeme kiseljenja. Ako je koncentracija previsoka ili je vrijeme predugo, površina šipke može biti prekomjerno urezana, što će rezultirati hrapavom površinom.
- Ispiranje i neutralizacija: Nakon kiseljenja šipku treba temeljito isprati vodom kako bi se uklonili ostaci kiseline. Zatim ga treba neutralizirati lužnatom otopinom kako bi se spriječila daljnja korozija.
Poliranje
Poliranje je mehanički proces koji se koristi za poboljšanje površinske obrade svijetle okrugle šipke. To se može učiniti pomoću abrazivnih kotača, remena ili smjesa za poliranje.
- Odabir abraziva: Izbor abraziva ovisi o željenoj hrapavosti površine. Grubi abrazivi se koriste za početno brušenje kako bi se uklonile velike površinske greške, dok se fini abrazivi koriste za završno poliranje kako bi se postigla glatka završna obrada.
- Pritisak i brzina poliranja: Kontrola pritiska i brzine poliranja je važna kako bi se izbjeglo prekomjerno poliranje i oštećenje površine.
Kontrola i inspekcija kvalitete
Implementacija strogog sustava kontrole kvalitete ključna je za osiguranje kvalitete površine svijetlih okruglih šipki od 35 mm. Trebalo bi provoditi redovite preglede u različitim fazama proizvodnog procesa.
- Vizualni pregled: Vizualni pregled je najjednostavnija i najčešća metoda za otkrivanje površinskih nedostataka kao što su ogrebotine, rupe i pukotine. Inspektori bi trebali koristiti odgovarajuću rasvjetu i alate za povećanje kako bi osigurali točnu detekciju.
- Mjerenje hrapavosti površine: Pomoću uređaja za ispitivanje hrapavosti površine može se kvantitativno izmjeriti hrapavost površine šipke. To pomaže osigurati da kvaliteta površine zadovoljava navedene standarde.
Zaključak
Poboljšanje kvalitete površine svijetlih okruglih šipki od 35 mm zahtijeva sveobuhvatan pristup koji uključuje odabir sirovina, optimizaciju proizvodnog procesa, površinsku obradu i kontrolu kvalitete. Slijedeći strategije i tehnike navedene u ovom blogu, možete proizvoditi visokokvalitetne svijetle okrugle poluge koje zadovoljavaju potrebe vaših kupaca.
Ako ste zainteresirani za kupnju visokokvalitetnih svijetlih okruglih šipki od 35 mm ili imate bilo kakvih pitanja o poboljšanju kvalitete površine, slobodno nas kontaktirajte. Uvijek smo spremni razgovarati o vašim zahtjevima i pružiti vam najbolja rješenja. Ostali naši proizvodi, kao nprSvijetla traka od 30 mmiSvijetla okrugla šipka od 20 mm, također nude izvrsnu kvalitetu površine i performanse. Možda će vas također zanimati našSrebrni sjajni čelikproizvoda koji se široko koriste u raznim industrijama.